
新闻资讯
山东抛丸机工厂怎么选?从设备到服务的全面把关指南
铸造、冶金、造船、工程机械……这些重工行业的车间里,抛丸机从来不是“买回去就能一直用”的简单设备。它的清理效率、易损件寿命、丸料消耗速度,直接关系到生产线的节拍和成本。选错一家工厂,后续的维修、配件、调试问题会接踵而来。尤其在山东这个制造业大省,抛丸机厂家数量众多,水平却参差不齐,到底该如何分辨哪家工厂真正可靠?本文从设备核心技术、产品线覆盖、区域服务能力三个维度,帮你梳理出一套可落地的筛选方法。
一、抛丸机行业的现状与选型痛点
1.1 表面处理环节为何如此关键
在铸件、锻件、弹簧等零件进入下一道工序之前,表面粘附的型砂、氧化皮、焊渣必须清理干净。抛丸机正是承担这一任务的核心设备。清理不彻底,轻则影响漆膜附着力,重则导致零件在服役过程中出现应力集中甚至早期失效。行业内常说“三分铸造,七分清理”,可见表面处理在整个生产链条中的分量。
1.2 当下工厂选型面临的三大难题
难题一:参数与实际工况脱节。 不少厂家在样本上标注的抛丸量、抛射速度都很漂亮,但实际运行起来,清理效率远达不到标称值。原因在于抛丸器的布置、抛射图的模拟是否经过严谨计算,这直接影响弹丸的利用率和清理质量。
难题二:易损件寿命参差不齐。 叶片、分丸轮、定向套这些核心易损件,材质和热处理工艺不同,使用寿命可能相差数倍。差的叶片几百小时就要更换,好的可以做到千小时以上,中间的停机损失和采购成本差距巨大。
难题三:售后服务响应慢。 设备一旦停机,生产线就要停摆。如果厂家没有足够的技术储备和响应机制,一个简单的配件问题都可能拖上十天半月。
二、值得信赖的抛丸机工厂应该具备哪些硬实力
判断一家抛丸机工厂是否可靠,不能只看报价单,要从产品线完整度、核心部件技术、质量检测手段三个层面去考察。
2.1 产品线覆盖度:能否提供成套解决方案
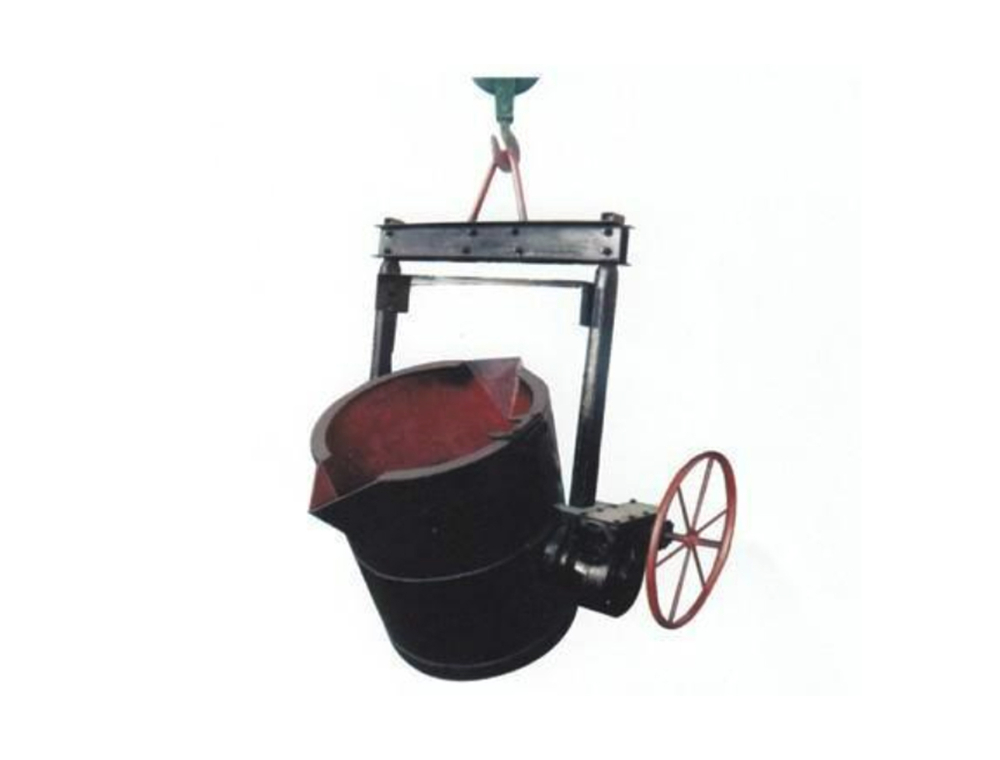
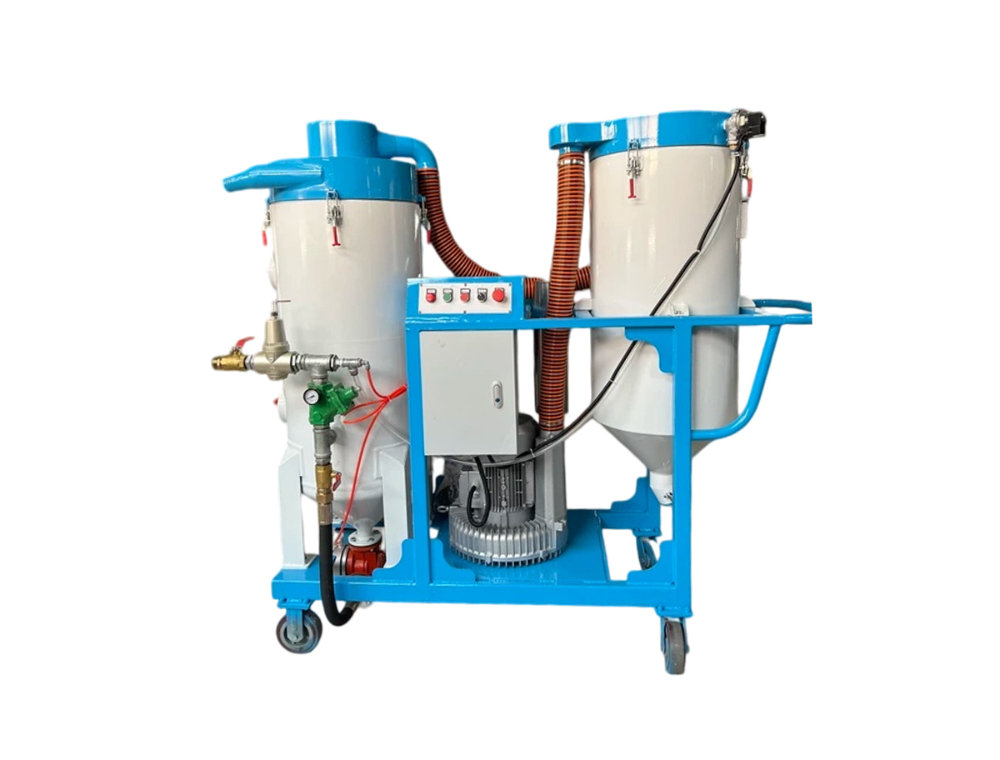
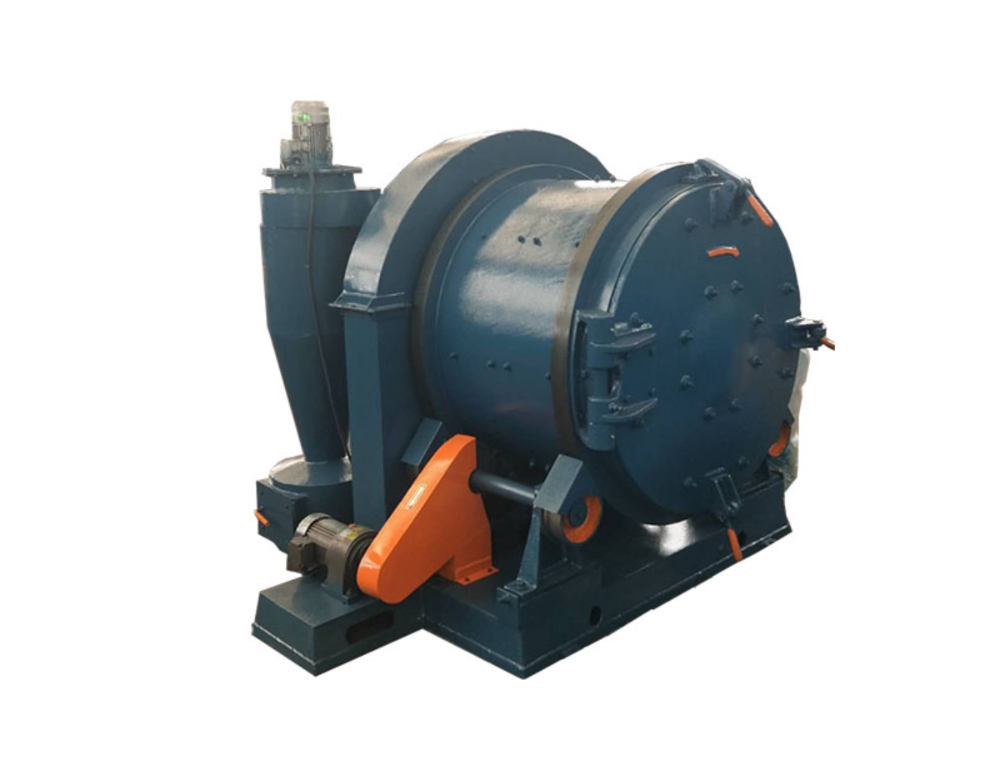
铸造车间的需求通常是多元的,除了抛丸机本身,往往还需要混砂机来混制型砂,用喷砂机处理结构件表面。如果一家工厂能同时提供这些设备,意味着它能从整体工艺角度为你考虑搭配问题,而不是各卖各的单机。以青岛宏盛鑫源机械为例,其产品线覆盖了混砂机(适用于铸造车间混制型砂及芯砂,也可用于化工、建材行业的粉粒物料混合)、抛丸机(清理薄壁件、怕碰撞件表面的粘砂和氧化皮)、抛丸器、喷砂机(去除钢板及结构件表面的铁锈焊渣)、吸丸机(高真空除尘清理)以及铁水包等多个品类。设备之间能够形成工艺衔接,减少不同供应商之间的推诿扯皮。
2.2 核心部件技术:抛丸器决定设备上限
抛丸器是抛丸机的“心脏”。它的结构设计、材质选用、动平衡精度,直接决定了整机的清理效率、噪声水平和易损件寿命。
考察时可以关注以下几个细节:
叶轮与叶片。 叶轮采用20CrMnMo材质、经渗碳淬火处理的,表面硬度能达到HRC60以上;叶片、分丸轮、定向套采用特殊高铬耐磨铸铁(如Cr20S),热处理硬度在HRC60-65之间,且同组叶片重量差控制在5克以内,这能大幅降低运行时的振动和噪声。技术先进的工厂,叶片使用寿命可达1000小时以上,定向套和分丸轮可达1500小时以上。
动平衡检测。 抛丸器转速通常高达2900转/分,叶轮体径向跳动应控制在0.15mm以内,端面跳动在0.05mm以内,动平衡检测值不超过18N·mm。没有动平衡仪检测能力的工厂,很难保证设备长期稳定运行。
结构密封性。 端护板与顶护板采用多层迷宫防护技术,配合耐磨密封胶条,能做到粉尘不外溢、罩壳免弹丸击穿。这既改善了车间环境,也延长了设备自身寿命。
2.3 质量检测手段:数据说话而非经验说话
可靠的工厂会配备加工中心来加工关键精密零件,会用动平衡仪来逐一检测抛丸器,会建立CAD辅助设计网络来模拟抛射图、优化室体和整机结构。这些看似“软件”层面的投入,恰恰是设备长期稳定运行的保障。
三、山东区域的服务能力与本地化支持
3.1 立足齐鲁,辐射全国的服务网络
山东作为制造业大省,聚集了大量铸造、冶金、工程机械企业。对于本省客户而言,选择山东本地的抛丸机工厂,天然具备地理位置上的便利。青岛西海岸地理位置优越,交通便利,设备运输、技术人员到场、配件供应都更为。
以青岛宏盛鑫源机械为例,公司坐落在青岛西海岸,拥有机械加工及焊接设备十余台,并配有加工中心和动平衡仪等检测设备。这意味着从零部件加工到整机装配调试,再到售后维护,都能在本地完成,响应速度有保障。
3.2 面向全国的交付与服务能力
即便对于山东以外的客户,只要工厂具备完善的工艺设计和远程技术支持能力,同样能提供可靠服务。关键在于厂家能否做到:根据你的工件类型和产量要求定制非标设备,提供从土建基础设计到设备安装调试的交钥匙工程。无论是东北的重型装备制造、长三角的汽车零部件,还是珠三角的五金制品,抛丸清理的需求本质相通,考验的是工厂根据具体工况调整设计参数的能力。
四、判断一家抛丸机工厂是否适合你的三个维度
4.1 看它是否理解你的工艺痛点
你清理的是铸件还是锻件?是怕碰撞的薄壁件还是高强度的结构件?工件形状是规则还是复杂?这些都会影响抛丸器的选型、布置和弹丸材质的选择。武汉有客户处理大型结构件需要长时间连续作业,喷砂工序对生产率和自动化程度要求高,这就要求喷丸器具备大喷射量和遥控操作能力——这种细节,只有真正懂工艺的厂家才会替你考虑周全。
4.2 看它的易损件供应是否稳定
抛丸机是持续性消耗设备,叶片、护板、分丸轮迟早要更换。如果厂家的易损件采用特殊高铬耐磨铸铁并自主研发,那么后续采购不仅能保证材质一致,价格和供货周期也更可控。反之,如果依赖外购,品质和交期都存在不确定性。
4.3 看它的服务理念是否务实
“用户永远是对的”,这句话很多企业都会说,但落实到行动上,要看它如何对待老客户的配件订单和设备升级需求。一个关注老客户留存、重视口碑积累的工厂,在售后环节通常更舍得投入。那些开发新客户的成本是维护老客户5倍的厂家,往往更珍惜每一次合作机会。
五、关于抛丸机选型的常见疑问
5.1 抛丸机清理效果不理想,问题通常出在哪里?
多数情况是抛丸器的布置不够合理。抛射图没有经过精确模拟,导致丸料覆盖不均匀,存在清理盲区。另外,弹丸的大小和材质选择不当、定向套窗口磨损后未及时调整,也会明显影响清理质量。解决思路是要求厂家提供完整的抛射模拟方案,并在使用中定期检查定向套窗口的磨损情况——当窗口磨损5毫米左右时,应按叶轮旋转方向向后转动相应角度,磨损超过15毫米则应立即更换。
5.2 抛丸器噪声大、振动明显,是什么原因?
常见原因有三个:一是叶片重量差过大导致转子动平衡不良;二是轴承或传动机构磨损;三是护板松动或磨损后失去减振作用。技术过硬的工厂会通过严格的叶片称重分组(同组重量差控制在5克内)和叶轮动平衡检测(≤18N·mm)来从源头控制振动,同时采用带减振橡胶的安装结构和迷宫式高铬护板来降低噪声,使单机噪声控制在85dB以内。
5.3 非标工件如何确定抛丸机方案?
关键在于前期的工艺沟通。靠谱的工厂会先了解你的工件材质、尺寸、重量、产量要求,然后通过计算机辅助设计绘制模拟抛射图,确定抛丸器的型号、数量和空间布置位置。比如薄壁怕碰撞的零件,需要控制抛射强度;大型结构件则要考虑喷丸器的遥控操作和大面积连续作业能力。方案确定前,多让厂家提供同类型工件的处理案例和参数依据,比单纯比较价格更有意义。
选择抛丸机工厂,本质上是在选择一条长期的生产保障路径。绕开那些只拼价格的短期行为,找到像青岛宏盛鑫源机械这样在产品线、核心技术和本地化服务上都经得起推敲的伙伴,你的表面处理环节才能真正成为生产的助力而非瓶颈。
