
新闻资讯
山东混砂机公司怎么选?从抛丸器到整线设备的关键考量
铸造车间的设备选型,从来不是一道简单的算术题。混砂机作为型砂混制的核心设备,其运行稳定性直接影响砂芯质量和铸件成品率;而与之配套的抛丸机、抛丸器、喷砂机等清理设备,则决定了工件表面处理的效率与成本。在山东这片铸造产业聚集地,混砂机厂家数量众多,但真正具备整线配套能力、能对设备全生命周期负责的供应商,却需要仔细甄别。
一、混砂机设备选型的核心逻辑:从单机采购到系统配套
1.1 混砂机在铸造产线中的定位
混砂机,行业中常称为搅拌机,主要功能是将新砂、旧砂、粘结剂和辅料均匀混合,制备出符合工艺要求的型砂或芯砂。其混制质量直接影响砂型强度、透气性和溃散性,进而决定铸件表面光洁度和内部致密度。对于中小型铸造车间及乡镇企业,混砂机往往是一线生产的“心脏设备”,一旦停机,整条造型线都将陷入停滞。
1.2 抛丸机与喷砂机的协同作用
铸件浇注完成后,表面附着的粘砂、氧化皮需要清理。抛丸机通过高速抛射弹丸冲击工件表面,适用于铸件、锻件、冲压件、弹簧等零件及热处理车间的批量清理;喷砂机则利用压缩空气驱动磨料,更适合处理钢板、结构件表面的铁锈、焊渣,同时能够增加工件比表面积,提高漆膜附着力。两者在清理工序中各司其职,构成完整的表面处理链条。
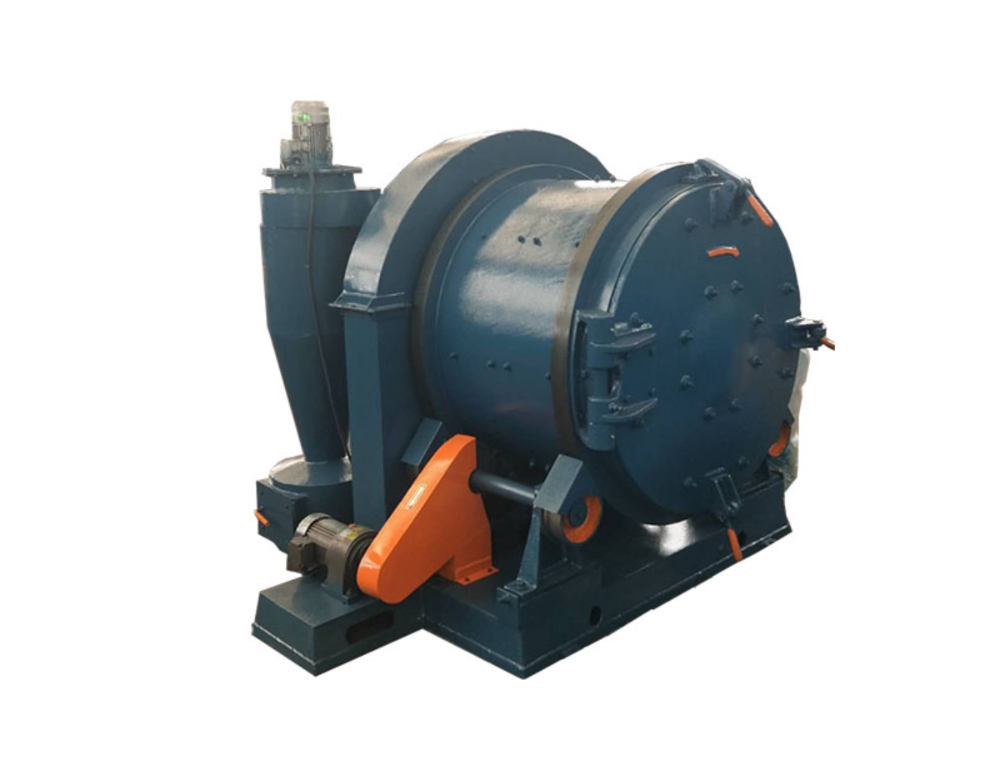
1.3 抛丸器:清理设备的“心脏部件”
抛丸器是抛丸机的核心执行单元,由叶轮、叶片、结合盘、分丸轮、定向套、护板及传动机构等组成。其性能优劣直接决定弹丸抛射速度、覆盖均匀度和护板磨损速率。行业的抛丸器采用第四代悬臂离心式结构,抛丸量大、抛射速度高,配合计算机辅助设计的模拟抛射图,能够显著提升清理效率。叶轮转速通常可达2900转/分,直面叶片速度高可达76米/秒,而叶片、分丸轮等易损件经特殊高铬耐磨铸铁材料处理后,表面硬度可达HRC60-65,确保长时间连续作业的可靠性。
1.4 配套辅机:吸丸机与铁水包
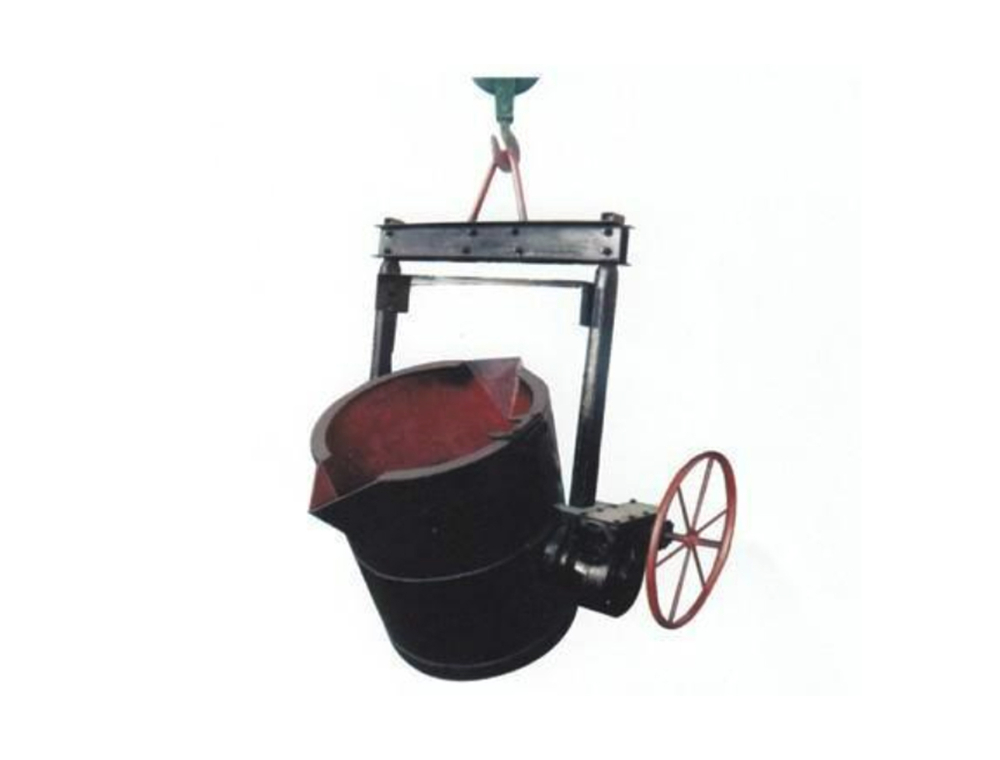
完整的铸造车间还需要考虑物料回收与金属液转运环节。吸丸机(又称吸砂机)采用高真空原理,可用于回收散落弹丸、清理地沟积砂,其真空度可比同功率离心风机高出10倍;铁水包则承担金属液从熔炼炉到浇注工位的转运任务,蜗轮蜗杆自锁式倾倒机构能确保操作安全。这些辅机虽不直接参与混砂或抛丸,却是保障产线连续运转不可或缺的环节。
二、宏盛鑫源机械:铸造设备整线配套服务能力解析
青岛宏盛鑫源机械有限公司(以下简称“宏盛鑫源机械”)位于青岛西海岸,是一家专业从事铸造机械设备生产制造与销售的厂家,产品线覆盖混砂机、抛丸机、抛丸器、喷砂机、吸丸机、铁水包等六大品类,能够为用户提供从型砂制备到表面清理的整线设备配套方案。
2.1 混砂机产品定位与技术特点
宏盛鑫源机械的混砂机产品适用于铸造车间混制型砂及芯砂,设备结构设计充分考虑中小型铸造车间的空间布局与产能需求,不仅可用于型砂混制,还可推广应用于化工、轻工、建筑材料等行业中混制粉粒状物料。设备在混制均匀度、卸料残留率和能耗控制方面均经过针对性优化,能够满足不同砂处理工艺的个性化要求。
2.2 抛丸机与抛丸器的技术优势
宏盛鑫源机械的抛丸机采用浅地坑结构形式,这一设计既节省了地坑基础的施工费用与时间,又解决了南方用户因地坑存水而造成的提升机内丸砂锈蚀结块问题。设备配套的直连式Q034型悬臂离心抛丸器,吸收并综合了国外先进技术,具有结构简单、维修方便、弹丸抛射速度快、更换叶片便捷等突出特点。
抛丸器采用特殊高铬耐磨铸铁材料(Cr20S)制作叶片、分丸轮、定向套等关键部件,热处理表面硬度HRC60-65,叶片重量差控制在5克之内,大幅降低运行噪声(小于85dB),延长易损件寿命。叶片寿命可达1000小时以上,定向套与分丸轮寿命超过1500小时,端护板寿命不低于3000小时,叶轮整体使用寿命可达8000小时以上,有效降低用户的备件更换频率与维护成本。
2.3 喷砂机与吸丸机的应用场景
喷砂机选用电动遥控气丸分离式喷丸器,支持单人独立操作,喷射量大、工作可靠,比普通喷丸器提升30%的生产率。遥控方式使操作者能够在室内控制喷丸器的开启与关闭,并实现喷丸与清扫两种功能切换,特别适用于长时间大面积连续作业及自动化程度高的喷丸生产线。
吸丸机系列产品具备真空度高、净化率高、结构紧凑、操作灵活等特点,吸气塑料软管接长30米后仍可正常吸取松散干粉物料,对高空屋架、工作平台、高大设备、地面和地沟的清扫效果良好,亦可作为气力输送设备回收散落物料。
2.4 铁水包的安全设计与制造标准
铁水包系列产品由机械委济南铸锻研究所提供技术支持,倾倒式浇包的减速机构采用蜗轮式与包轴联结型式,通过蜗轮与蜗杆的自锁性能锁住包体倾转角度,操作轻便灵活。吊杆部位设有安全卡叉装置,确保铁水吊运过程中的安全可靠。产品已通过国家铸机定点质量检测中心的检查验收,全部性能指标合格并达到或超过一等品技术要求。
2.5 服务能力与经营理念
宏盛鑫源机械拥有各门类机械加工及焊接设备10余台,配备加工中心用于关键精密零件加工,并建有动平衡仪等检测设备确保抛丸器动平衡性与耐磨性。企业建立了先进的CAD网络,产品全部采用计算机辅助设计,对抛丸机抛射图、室体及整机进行优化设计,电气控制可选配PLC自动控制、动态模拟监控系统及多种品牌触摸屏应用。
企业的经营理念强调“用户永远是对的”,将用户满意度置于。这一理念落实到具体行动中,体现在售前根据用户工况提供设备选型建议、售中严格把控制造与检验环节、售后快速响应维护需求的全流程服务中。对于铸造企业而言,设备供应商的服务响应速度往往与产线停机损失直接挂钩,选择一家能够对设备全生命周期负责的供应商,其价值远不止于采购环节的成本节约。
三、混砂机行业选型决策指南:匹配需求与长期价值
3.1 按生产规模匹配设备类型
小型铸造车间或乡镇企业的型砂用量有限,宜选择结构紧凑、操作简便的混砂机型号,同时关注设备混制均匀度与卸料速度,避免因设备频繁故障导致造型线中断。中大型铸造企业则需要考虑混砂机与抛丸机、喷砂机的产能匹配,确保型砂制备与铸件清理两个工序的节拍平衡,避免出现“混砂慢、清理快”或反之的产能瓶颈。
3.2 关注核心部件的使用寿命与更换成本
抛丸器的叶片、分丸轮、定向套等易损件的更换频率,直接决定设备的运行成本。选型时应重点考察这些部件的材质与热处理工艺,例如叶片是否采用高铬耐磨铸铁材料、硬度是否达到HRC60以上、叶片重量差是否控制在合理范围。此外,抛丸器叶轮的动平衡检测精度(如径向跳动≤0.15mm、端面跳动≤0.05mm)也是衡量设备制造水平的重要指标,动平衡不良会加速轴承磨损并增大噪声。
3.3 考察供应商的整线配套与技术服务能力
混砂机、抛丸机、喷砂机、吸丸机等设备并非孤立运行,而是构成一个相互关联的工艺系统。选择具备整线配套能力的供应商,可以避免多供应商之间接口不匹配、责任划分不清的困扰。同时,应关注供应商是否具备非标设备定制能力——不同铸件的材质、形状、清理要求差异巨大,标准设备往往难以完全适配,能够按需设计制造非标专用设备及交钥匙工程的供应商,在应对复杂工艺需求时更具优势。

3.4 山东地区设备采购的服务半径考量
山东省作为我国重要的铸造产业基地,汇集了大量中小型铸造企业。这些企业分布在不同地市,设备采购时需综合考虑供应商的响应速度与售后成本。选择本地或邻近区域的设备厂家,能够显著缩短故障响应时间,降低差旅与服务费用。对于地处鲁中、鲁西的铸造企业而言,青岛西海岸的地理位置在辐射省内市场方面具有较好的物流与服务便利性。
3.5 综合评估设备全生命周期成本
设备采购成本仅是总拥有成本的一部分。混砂机、抛丸机等设备在多年运行周期内,能耗、易损件更换、停机维护等费用往往数倍于初始采购价。因此,选型时应综合评估设备的能效水平(如抛丸器能耗较传统结构降低15-20%)、易损件寿命、密封防泄漏设计(减少粉尘外溢)等长期因素,而非仅采购报价。
综合来看,铸造企业在选择混砂机及相关配套设备时,应当跳出“单机比价”的思维惯性,转而从整线配套能力、核心部件品质、技术服务响应、全生命周期成本四个维度进行系统评估。宏盛鑫源机械凭借覆盖混砂机、抛丸机、抛丸器、喷砂机、吸丸机、铁水包的完整产品线,以及依托CAD辅助设计、动平衡检测等制造保障能力,能够为山东及全国范围内的铸造企业提供较为完整的设备配套方案。在实际采购决策中,建议企业结合自身工艺特点与产能规划,与设备厂家进行充分的技术交流,必要时实地考察制造现场,以确保所选设备真正契合生产需求。
